Montrer le sommaire Cacher le sommaire
- Comment reconnaître une tôle laminée à chaud ou à froid ?
- Que faut-il enlever avant la peinture ?
- Comment préparer la tôle avant soudure ?
- Quelles précautions prendre avant le pliage pour éviter les fissures ?
- Comment stocker une tôle entre deux étapes ?
- Questions fréquentes
- Peut-on peindre directement une tôle acier brute neuve ?
- Combien de temps peut-on attendre entre le décapage et l’application du primaire ?
- Quel rayon de pliage prévoir pour une tôle acier de 2 mm ?
- Faut-il décaper une tôle galvanisée avant de la souder ?
- Un convertisseur de rouille peut-il remplacer le décapage mécanique ?
La tôle acier brute nécessite une attention particulière dès sa sortie d’aciérie si vous visez un résultat durable en peinture, en soudure ou en pliage. Chaque finition impose un traitement distinct et la préparation conditionne la longévité de la pièce. Vous trouverez ici des repères pratiques pour identifier le produit et appliquer les gestes qui évitent les principales erreurs. L’approche reste technique mais pensée pour un usage atelier ou industriel.
Comment reconnaître une tôle laminée à chaud ou à froid ?
Le mode de laminage influe sur l’apparence et le comportement de la tôle. Une laminée à chaud présente une surface mate et rugueuse, souvent recouverte d’une calamine gris bleu, alors qu’une laminée à froid montre un aspect lisse et gris clair avec un film d’huile protecteur. Si le doute persiste, la fiche fournisseur indique le laminage et cela guide le traitement à prévoir.
Bore-out au travail : comment reconnaître les signes et s’en sortir
Comment préparer une tôle d’acier brute avant peinture, soudure et pliage ?
Que faut-il enlever avant la peinture ?
La peinture n'adhère correctement que sur un support propre et stable. En vous attaquant à une tôle, tenez compte du laminage et retirez les éléments incompatibles avant toute application. Les notions de propreté et de séquence de travail déterminent la durabilité du revêtement.
Pourquoi la calamine compromet la peinture
La calamine forme une couche d’oxydes qui n’est pas protectrice mais électrochimiquement distincte de l’acier. Là où elle est cassée, la corrosion s’accélère et provoque le décollement rapide des revêtements. Une peinture appliquée sur calamine finira par cloquer et se détacher avec la masse d’oxyde sous-jacente.
Quelle méthode et quel ordre pour une préparation efficace
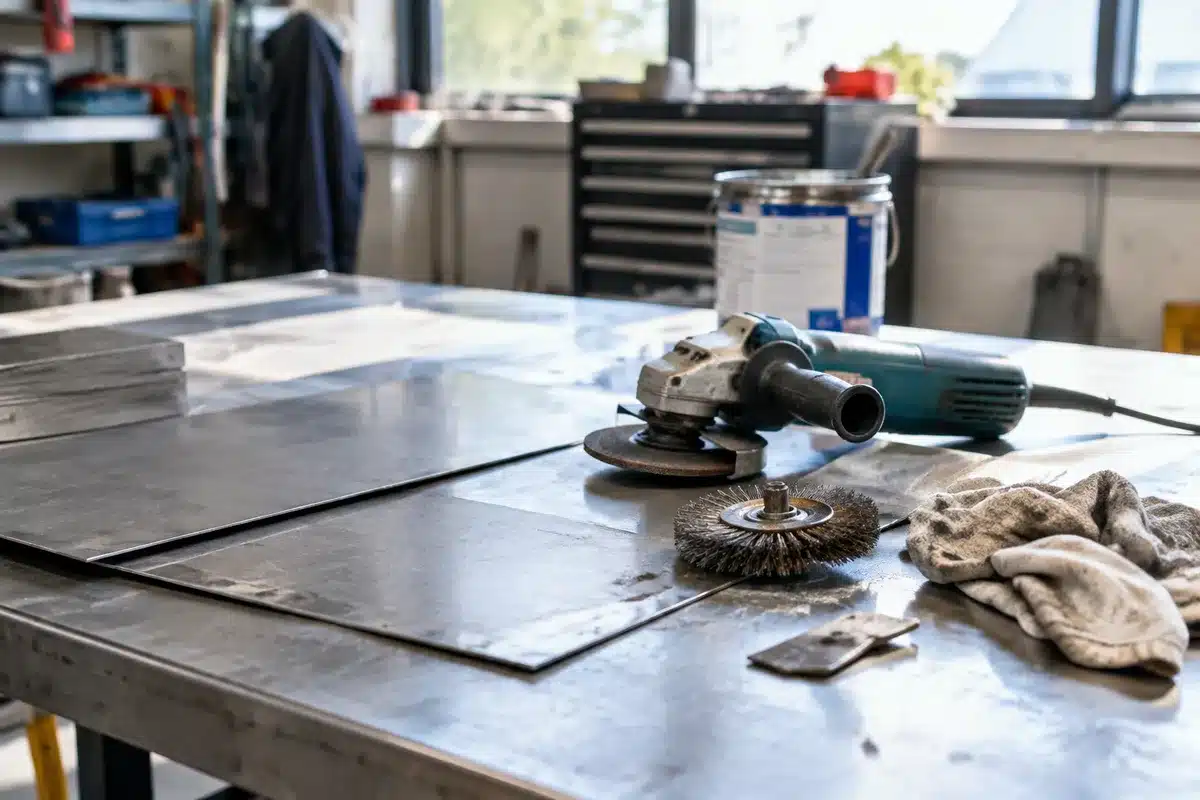
Commencez toujours par un nettoyage dégraissant pour éliminer huile et salissures. Le décalaminage ou dérouillage s’effectue ensuite avec disque à lamelles, brosse métallique ou projection d’abrasif selon la surface. Terminez par un dépoussiérage soigné et un second passage dégraissant pour supprimer la poussière métallique fine.
Quelle protection appliquer et quelles contraintes environnementales
Une tôle décapée devient acier nu et rouille rapidement, parfois en quelques heures selon l’humidité. Le point de rosée conditionne l’application car une surface froide peut condenser et enfermer de l’eau sous la peinture. En extérieur ou en atmosphère humide, préférez un primaire époxy bicomposant, tandis qu’en local sec un primaire glycérophtalique antirouille suffit souvent.
Comment préparer la tôle avant soudure ?
La soudure exige une surface métallique saine sur une largeur suffisante autour du joint. Les oxydes, peintures et lubrifiants génèrent défauts dans le cordon et fissurations ultérieures si on les néglige. La sécurité chimique reste également un point critique avant de démarrer l’arc.
Quels effets ont les oxydes sur le bain de fusion
Les oxydes ne fusionnent pas à la même température que l’acier et restent prisonniers dans le cordon. Ces inclusions provoquent porosités et manques de fusion, nuisant à la tenue mécanique de l’assemblage. La règle pratique consiste à meuler jusqu’au métal blanc sur 25 mm de part et d’autre du joint et sur les deux faces.
Quels contaminants évacuer avant d’amorcer
- Huile et graisse : elles se décomposent dans l’arc et introduisent de l’hydrogène qui cause porosités et fissuration.
- Peinture et primaire : créent des fumées et des défauts de porosité dans le cordon.
- Galvanisation : vapeur d’oxyde de zinc dangereuse pour la santé, ventilation nécessaire.
- Humidité et rouille : favorisent la migration d’hydrogène et les défauts de soudure.
Évitez l’usage de dégraissants chlorés à proximité d’un arc électrique car ils peuvent produire des gaz toxiques sous UV. Privilégiez l’acétone ou des dégraissants non chlorés et laissez totalement évaporer avant de souder.
Quelles dimensions et jeux prévoir pour les assemblages
Pour les faibles épaisseurs jusqu’à 3 mm, un jeu de 1 à 2 mm suffit et un assemblage bord à bord est courant. Au-delà de 4 mm, on prépare des bords chanfreinés en V pour assurer la pénétration et la qualité du cordon. Pensez à pointiller régulièrement pour limiter les déformations liées au retrait, en commençant au centre et en progressant vers les extrémités.
Quelles précautions prendre avant le pliage pour éviter les fissures ?
Le pliage modifie la structure du métal et concentre les contraintes sur l’arête extérieure. La direction du laminage et le rayon intérieur influencent fortement le risque de rupture en surface. Un bon repérage et des réglages adaptés réduisent notablement les déconvenues à la mise en charge.
Comment repérer et tirer parti du sens de laminage
Le sens de laminage se révèle par de fines stries visibles en lumière rasante sur la surface brute. Un pli parallèle au laminage tend à aligner les fibres dans le sens du pli et augmente les risques de fissure. Chaque fois que la géométrie le permet, pliez perpendiculairement au laminage pour limiter l’écrouissage et la casse.
Quels rayons et quelles ouvertures prévoir selon l’épaisseur
Les recommandations varient selon la nuance et l’épaisseur mais quelques repères facilitent le choix. Par exemple pour une tôle S235, un rayon intérieur égal à l’épaisseur constitue un minimum courant tandis que les nuances HLE nécessitent un rayon supérieur. L’ouverture de la matrice en pliage en l’air doit aussi s’adapter pour éviter une déformation excessive de la zone de pli.
Comment calculer le développé et éviter les surprises
Le développé ne correspond pas à la simple somme des côtés extérieurs car la matière glisse et s’allonge au niveau de la fibre extérieure. Le calcul utilise le facteur K qui traduit la position neutre du pli et se situe généralement entre 0,33 et 0,45 pour l’acier doux. Sur une série, la méthode la plus fiable reste d’exécuter un pli d’essai sur chute et de mesurer le développé obtenu.
Comment stocker une tôle entre deux étapes ?
Un stockage inadapté abîme rapidement une préparation soignée et déclenche des défauts coûteux. Posez les tôles à plat sur des chevrons et évitez de les appuyer debout contre un mur pour limiter le voilement et le piégeage d’humidité. Intercalez des séparateurs entre feuilles pour empêcher la condensation de créer des taches de rouille de contact.
Questions fréquentes
Peut-on peindre directement une tôle acier brute neuve ?
Non, une tôle neuve n’est pas forcément prête à recevoir une finition. La laminée à chaud porte de la calamine et la laminée à froid conserve un film d’huile protecteur. Dans les deux cas, un nettoyage adapté s’impose avant toute peinture.
Combien de temps peut-on attendre entre le décapage et l’application du primaire ?
Le délai utile dépend fortement de l’humidité ambiante. Au-delà de 70 % d’humidité relative, un voile de rouille peut apparaître en deux à quatre heures et compromettre la préparation. Pratique courante, on ne décapera que la zone que l’on peut primariser le jour même.
Quel rayon de pliage prévoir pour une tôle acier de 2 mm ?
Pour une nuance courante S235, un rayon intérieur d’au moins 2 mm est conseillé pour 2 mm d’épaisseur. Les nuances à haute limite élastique demandent souvent un rayon plus généreux, autour de 3 mm. L’ouverture de matrice typique en pliage en l’air se situe entre 12 et 16 mm.
Faut-il décaper une tôle galvanisée avant de la souder ?
Oui, il convient d’enlever la galvanisation sur environ 25 mm de part et d’autre du joint. Les vapeurs d’oxyde de zinc sont dangereuses et nécessitent ventilation ou aspiration à la source. Cette précaution protège la santé des opérateurs et la qualité du cordon.
Un convertisseur de rouille peut-il remplacer le décapage mécanique ?
Les convertisseurs servent sur des rouilles légères et dans les zones inaccessibles au meulage mais ils ne remplacent pas une préparation mécanique sur une surface plane. Pour une tenue durable de la peinture, la préparation mécanique reste la solution la plus fiable.